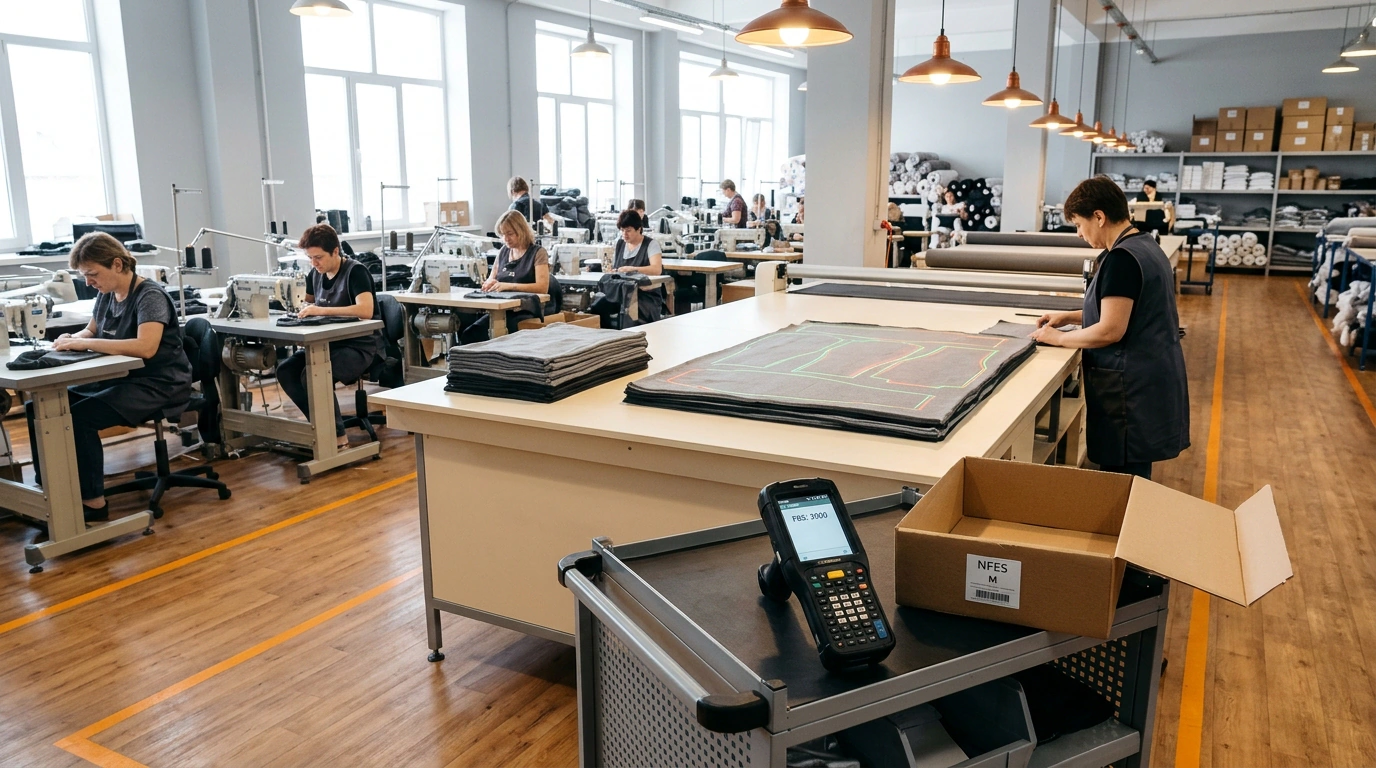
Cuando el camión de la marca textil de Иваново NFES descargó más de dos palés de ropa en el almacén de Wildberries en Шушары, faltaban exactamente dos horas para que saltaran las noticias del incendio. El fundador de la empresa, Керим Жумаев, se aferró hasta el final al modelo clásico FBO —ventas desde el almacén del marketplace—, confeccionando grandes lotes de género de punto para los hubs centrales. Aquel día Керим reunió a los almacenistas en la tercera planta de su complejo en la calle Лежневская de Иваново y puso una condición: el problema con los almacenes de la plataforma no debía subir a la cuarta planta, donde están las costureras y los cortadores. No habría despidos, pero la empresa tampoco inflaría la plantilla: a partir de la mañana siguiente toda la expedición pasaba al esquema FBS, es decir, a vender desde el almacén propio.
Detrás de esa decisión está la pregunta clave de cualquier fabricante en marketplaces: ¿cómo pasar de FBO a FBS para no congelar el capital circulante en existencias de almacén y no inflar la plantilla? La experiencia de la fábrica NFES, de más de 2000 metros cuadrados, demuestra que el salto a FBS en la confección se amortiza cosiendo en lotes pequeños bajo pedidos diarios reales y con una rotación rápida, lo que reduce los costes de almacenamiento y los riesgos de stock muerto más de lo que pesa la diferencia en tarifas de almacén.
Por qué congelar lotes en almacenes FBO devora el capital circulante de la producción
Veamos paso a paso qué ocurre con el dinero del taller cuando se trabaja solo a través de los almacenes de la plataforma. Bajo FBO hay que planificar la demanda a ciegas y lanzar al corte entre 1000 y 5000 unidades por modelo, inmovilizando en centros de distribución como Коледино o Электросталь hasta 10,000 prendas. Con ese volumen, el dinero vivo se va en tela, fornituras y pago a las costureras mucho antes de la primera compra. Luego entra en juego la oferta contractual: basta con fallar un poco en el tono o agotar las tallas más demandadas M y L, dejando los extremos en las estanterías, para que la plataforma cobre recepción de pago y almacenamiento diario de pago. Al final, el vendedor liquida el stock a pérdidas en promociones o paga por la devolución y destrucción del inventario invendido.
Ya analizamos cómo cambian las tarifas de almacén la rentabilidad en el artículo sobre la economía unitaria al cambiar el esquema de suministro entre FBO y FBS. Pero para una fábrica, la principal trampa de FBO es la parálisis del capital: mientras millones duermen en stock para un mes vista, no hay liquidez para probar novedades ni comprar tejido para los éxitos de venta. En NFES, pasar a confeccionar bajo FBS liberó hasta el 70% del capital circulante y redujo la brecha de caja: el taller pasó a fabricar el núcleo del surtido en lotes de 200–300 unidades y comprimió las pruebas de novedades a series de 5–15 piezas.
Preparación matinal y envío vespertino: reestructuración del almacén FBS sin ampliar plantilla
Aquí seguramente te surgirá escepticismo: «Una cosa es apilar mercancía en palés para FBO y otra muy distinta preparar cada día miles de pedidos por unidad bajo FBS. ¿Acaso no habrá que contratar un segundo turno de almacenistas?» A mí, cuando analizo fábricas, siempre me viene la misma duda, porque una masa salarial inflada se come enseguida cualquier ahorro en almacenamiento.
Керим Жумаев, que llegó a Иваново en 2010 para estudiar, empezó como mozo de carga y almacenista en una empresa textil y en siete años ascendió a adjunto al director general, conocía el almacén por dentro. Antes de pasar a FBS, su equipo de la tercera planta preparaba una media de 500 unidades por turno. En lugar de contratar personal, en mes y medio o dos reestructuraron el sistema del almacén:
- Almacenamiento por ubicaciones y TSD. Dividieron el almacén en celdas con dirección, adaptaron el software «Мой ТСД» y entregaron terminales de recopilación de datos (TSD) a cada empleado: la tarea en pantalla guía por sí sola al preparador celda a celda.
- Sincronización de stock por API en 5 minutos. Configuraron la integración de «МойСклад» con Wildberries de modo que, tras escanear un lote recibido del taller, el stock se actualiza en el escaparate en 5 minutos, protegiendo la ficha de caer en la búsqueda.
- Horizonte de 10 días y reunión matinal. La fábrica abandonó los planes mensuales: si un producto no rota en 10 días, las ventas cojean. Cada mañana a las 8:30 el analista cruza los datos de corte, existencias y pedidos, y antes de las 9:00 se celebra la reunión operativa con el jefe de ventas, su adjunto, el analista, el planificador y el tecnólogo.
Como resultado, el mismo equipo de almacenistas, sin un solo empleado nuevo, pasó a preparar hasta 3000 unidades por turno: la productividad se multiplicó por seis.
Cómo funciona el ciclo «pedido por la mañana, envío por la tarde» se ve en el lanzamiento de un nuevo modelo de top femenino. Al inicio el taller confecciona un lote de prueba de 15 unidades (y para ciertos test, de 2, 3 o 5 piezas). Normalmente la novedad trae 5–10 pedidos al día, pero de repente por la mañana entran 30 pedidos de golpe. En el almacén hay 15 tops; faltan otros 15 por coser antes del camión de la tarde.
En la reunión previa a las 9:00 el analista revisa la fuente de tráfico y los 15 tops que faltan entran en la «lista urgente», desplazando lotes no prioritarios. La lista llega a los cortadores en el complejo automatizado con patrones digitales, a los operadores de estampación (imprimen las tallas directamente sobre la tela sin etiquetas cosidas), a las costureras en cadena por operaciones de estilo turco, a las planchadoras y a los empaquetadores. Cada sección deja pasar estas prendas sin cola. El tecnólogo tiene como norma entregar la producción al almacén antes de las 17:00. A las 16:30 los 15 tops terminados bajan de la cuarta planta a la tercera, pasan por el escáner, en 5 minutos el stock se actualiza por API y por la tarde los 30 pedidos salen hacia el centro de clasificación (SC) sin multas.
Economía del tejido y la confección: por qué la materia prima local cara en lotes pequeños es más rentable que el gran mayorista
Si se mira este tipo de confección con ojos de la vieja escuela, salta la cuestión del coste: los lotes pequeños de tela son un 5–10% más caros que los rollos al por mayor, y los talleres externos exigen un pedido mínimo de 5000 unidades con un mes de plazo de confección.
Pero hagamos las cuentas a través de la rotación del capital, como hace Керим. Al encargar 5000 prendas fuera con un mes de plazo, o al importar desde China con prepago y dos meses de tránsito, el dinero queda congelado durante 60 días y la tendencia puede pasar en ese tiempo. Por eso el 95% de la producción de NFES se cose con materia prima de Иваново: en una fábrica local trabajan de forma continua dos máquinas de tejer para la marca con hilo bajo pedido y su propia fórmula de densidad y tintado. Tejer el paño lleva una semana y un lote urgente se tiñe en una noche: al día siguiente la tela ya está en el taller y en 2–3 días la ropa se vende en el escaparate. Mientras el importador espera dos meses un contenedor por ahorrar un 10% en la compra, el taller local en FBS hace rotar ese mismo rublo varias veces.
Cuando el dinero no está congelado en stock FBO y la producción diaria mínima del taller está calculada, captas al público al que renuncian los competidores rígidos. En 2022 en NFES notaron que los rivales en ropa básica solo mantienen 5 tallas (de la 42 a la 48–50) por miedo a inmovilizar los extremos de menor salida en los almacenes de la plataforma. Al pasar a la confección flexible, la marca amplió la curva a 13 tallas — de la 2XS a la 8XL: la novedad se prueba en 7 tallas y, si el modelo funciona, el taller cose de inmediato el resto según la demanda.
Control de riesgos FBS, logística híbrida y salida del propietario de la rutina
El modelo FBS también tiene limitaciones duras:
- Tiempos y multas. Por una avería del camión o un atasco camino del SC, el vendedor responde con su dinero: las multas por retraso o cancelación del pedido alcanzan el 35–50% del precio del producto. Las reglas para asegurar rutas las analizamos en la guía sobre reestructuración logística de FBO a FBS tras fallos de almacén.
- Velocidad de entrega. Desde un almacén en Иваново el pedido tarda más en llegar al comprador que desde el hub FBO más cercano, y en ropa cada día ganado eleva la tasa de recogida.
Para cubrir ambos riesgos, en NFES montaron un esquema híbrido. En 5 días tras el lanzamiento del programa de socios, Керим abrió en Иваново dos puntos de recepción de mercancía (PPT) para entregar FBS y recoger devoluciones, enviando en paralelo camiones a Moscú, Краснодар y Казань. Y cuando al mes del incendio de Шушары la fábrica recuperó el stock perdido sin caída de pedidos, empezaron a devolver a FBO los éxitos probados: las novedades y la curva de 13 tallas se venden por FBS adaptativo sin riesgo de stock muerto, mientras que los superventas van a FBO para lograr entrega rápida.
Para que el dueño no se quede atrapado en el taller, Керим «baja de la montaña» periódicamente a la operativa, ajusta personalmente el proceso con el jefe de sección y traslada el control a cifras diarias de CRM. En la sala de costura de la cuarta planta tiene una mesa con una silla desde donde se ve toda la producción. Siguiendo el principio de lean manufacturing y de la línea de montaje de McDonald's, mide la logística interna: devolver una prenda un paso atrás quita 1 minuto, y veinte tropiezos roban 20 minutos del turno. Para el taller diseñaron carros con ruedas y celdas con dirección, y ahora los jefes de sección informan cada día solo con cifras: cuánta tela recibieron, cortaron, cosieron, empaquetaron y enviaron.
Si la congelación de inventario frena tu negocio, merece la pena apoyarse en la regla de Керим Жумаев, que tiene escrito «Crisis = oportunidad» en la pizarra de su despacho: nunca des por cierto el «esto es imposible de hacer», visita al menos diez fábricas de tu perfil, adopta aunque sea dos prácticas que funcionen, calcula cada paso según la rotación del capital y construye un sistema que se sostenga en cifras diarias y no en el heroísmo manual del propietario.